Uncategorized
Ứng dụng Metrology Fundamentals trong hiệu chuẩn để tạo giá trị dài hạn

Th7

Giới thiệu
Bài viết này thảo luận về những điểm quan trọng cần giải quyết trong chương trình hiệu chuẩn dựa trên các nguyên tắc nền tảng của đo lường học (metrology fundamentals) mà không cần đại tu toàn bộ chương trình. Việc có các thiết bị điều khiển quy trình (process control instrumentation) được hiệu chuẩn đúng cách mang lại chất lượng điều khiển cao, giúp quy trình vận hành đúng thông số thiết kế, và ngăn ngừa ứng suất không cần thiết lên hệ thống.
Metrology là gì?
Metrology (đo lường học) là khoa học về đo lường, kết hợp nhiều lĩnh vực đa dạng như toán học, thống kê, vật lý, chất lượng, hóa học và khoa học máy tính — tất cả được áp dụng với một chút lẽ thường. Bề ngoài có vẻ đơn giản, nhưng metrology có chiều sâu kỹ thuật rất lớn. Trong môi trường nhà máy, hầu hết kiến thức về metrology được học qua thực tế công việc (on-the-job).
Bốn lĩnh vực trọng tâm
1. Measurement Tolerance và xác định Pass/Fail
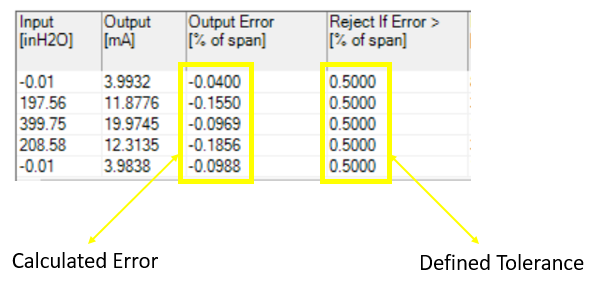
Calibration tolerance (dung sai hiệu chuẩn) được gán cho mỗi thiết bị là giá trị xác định mức sai số đo lường có thể chấp nhận. Lý tưởng nhất, tolerance là tham số được thiết lập trong quá trình phát triển quy trình, dựa trên yêu cầu của quy trình và độ chính xác của thiết bị.
Quan trọng là phải tính toán toán học giá trị sai số (error) để xác định pass/fail, thay vì dựa vào cảm tính hay kinh nghiệm của kỹ thuật viên. Phương pháp xác định pass/fail dựa trên “cảm giác” cho kết quả đáng ngờ và không nên được cho phép.
2. Test Strategy và Hysteresis
Hysteresis (hiện tượng trễ) xảy ra khi thiết bị phản ứng khác nhau với tín hiệu đầu vào tăng so với tín hiệu đầu vào giảm, hầu như luôn do ma sát cơ học (mechanical friction) trên các bộ phận chuyển động gây ra. Lỗi này hiếm khi có thể khắc phục bằng cách hiệu chỉnh đơn thuần và thường yêu cầu thay thế thiết bị.
Cách duy nhất để phát hiện hysteresis là sử dụng chiến lược thử nghiệm bao gồm các điểm đo khi tăng span (up the span) và khi giảm span (back down the span). Chiến lược 3 điểm (0%, 50%, 100%) là cân bằng tốt giữa hiệu quả và tính thực tiễn, nhưng không phát hiện được hysteresis.
3. Test Uncertainty Ratio (TUR)
Measurement uncertainty là ước tính sai số liên quan đến phép đo. Test Uncertainty Ratio (TUR) là tỷ lệ so sánh giữa độ chính xác của thiết bị được kiểm tra và độ không đảm bảo đo ước tính của quá trình hiệu chuẩn.
Nguyên tắc chung: thiết bị chuẩn (measurement standard) không được vượt quá 25% dung sai chấp nhận được — tương đương TUR 4:1. Tuy nhiên, với công nghệ hiện đại, việc đạt TUR 4:1 ngày càng khó khăn, nên chấp nhận TUR 3:1 hoặc 2:1 có thể là cần thiết.
4. Bảo vệ tài sản thông tin
Thông tin là một trong những tài sản quý giá nhất của công ty. Đối với dữ liệu hiệu chuẩn (calibration data), nơi các thông số dựa trên metrology ảnh hưởng trực tiếp đến chất lượng điều khiển quy trình, việc tổ chức và truy cập thông tin hiệu quả là rất quan trọng. Hiện tượng mất nhân sự giàu kinh nghiệm (baby boomers nghỉ hưu) khiến kiến thức quan trọng bị thất thoát khỏi các nhóm E&I.
Kết luận
Chuyển đổi chương trình hiệu chuẩn không nhất thiết phải là một dự án tốn kém và phức tạp. Bằng cách tập trung chiến lược vào các điểm yếu cụ thể — measurement tolerance, test strategy, TUR, và bảo vệ dữ liệu — bạn có thể cải thiện đáng kể chất lượng đo lường mà không cần nguồn lực lớn. Các lĩnh vực được nêu trong bài viết này thường bị bỏ qua, nhưng việc khắc phục chúng sẽ mang lại cải tiến chiến lược vững chắc cho toàn bộ hoạt động của nhà máy.

Pingback: Ứng dụng Metrology Fundamentals trong hiệu chuẩn để tạo giá trị dài hạn - CÔNG NGHIỆP 4.0 - IOT