Beamex Blog - Vietnamese
Hiệu chuẩn hiện trường hay phòng lab: chọn sao cho đúng
Thiết bị đo trên dây chuyền đang chạy tốt, đến kỳ hiệu chuẩn. Bạn tháo ra mang về lab, hay xách thiết bị chuẩn ra tận chỗ? Câu trả lời đúng không nằm ở “cái nào tốt hơn”, mà ở việc phép đo đó phục vụ điều gì: nhanh và sát điều kiện thực tế, hay chính xác nhất có thể trong môi trường được kiểm soát.
Bài viết này so sánh hai mô hình hiệu chuẩn hiện trường và hiệu chuẩn phòng lab cho nhà máy điện tử/bán dẫn, kèm bảng so sánh và checklist để bạn tự quyết.
Hai mô hình, hai tập ưu tiên khác nhau
Hiệu chuẩn hiện trường (field calibration) là dùng thiết bị hiệu chuẩn xách tay, đến tận nơi và hiệu chuẩn thiết bị ngay tại vị trí lắp đặt. Hiệu chuẩn phòng lab (workshop calibration) là tháo thiết bị về và hiệu chuẩn bằng thiết bị cố định trong môi trường được kiểm soát. Mỗi mô hình tối ưu cho một loại nhu cầu khác nhau.
Hiệu chuẩn hiện trường — lợi thế và cái giá
Lợi thế:
- Hiệu chuẩn được cả vòng đo (measurement loop) trong một lần, từ đầu đo tới màn hình điều khiển.
- Không phải tháo thiết bị — giảm downtime và tránh sai số phát sinh khi tháo/lắp.
- Thiết bị được hiệu chuẩn trong chính điều kiện vận hành thực tế.
- Thường hiệu quả hơn nếu vị trí lắp đặt cho phép tiếp cận dễ.
Cái giá: độ bất định tổng (total uncertainty) nhìn chung kém hơn lab do môi trường không được kiểm soát; điều kiện hiện trường khắc nghiệt có thể ảnh hưởng tới kết quả.
Hiệu chuẩn phòng lab — khi nào bắt buộc
- Trong giai đoạn chạy thử/commissioning, thiết bị chưa lắp — làm ở lab tiện hơn.
- Khi cần độ bất định tốt nhất: lab dùng thiết bị chuẩn cố định độ chính xác cao và điều kiện môi trường được kiểm soát.
- Khi dùng thiết bị dự phòng luân phiên (rotating spares), hoặc muốn hiệu chuẩn thiết bị dự phòng trước khi lắp.
- Khi muốn đạt công nhận (accreditation): thuận lợi để đạt ISO/IEC 17025 cho hiệu chuẩn thực hiện trong lab hơn là ngoài hiện trường.
- Khi điều kiện hiện trường quá khắc nghiệt, hoặc cần hiệu chuẩn chính thiết bị chuẩn xách tay.
Bảng so sánh hiệu chuẩn hiện trường vs phòng lab
| Tiêu chí | Hiệu chuẩn hiện trường | Hiệu chuẩn phòng lab |
|---|---|---|
| Tháo/lắp thiết bị | Không cần | Cần tháo và lắp lại |
| Downtime | Thấp | Cao hơn |
| Sai số khi tháo/lắp | Tránh được | Có thể phát sinh |
| Điều kiện môi trường | Theo thực tế sản xuất | Được kiểm soát |
| Độ bất định tổng | Thường lớn hơn | Tốt nhất |
| ISO/IEC 17025 | Khó đạt hơn | Thuận lợi để đạt |
| Phù hợp nhất | Thiết bị đã lắp, cần đo cả vòng | Thiết bị chưa lắp, cần độ chính xác cao, spare |
Khi nào dùng field calibrator (MC6, MC6-Ex)?
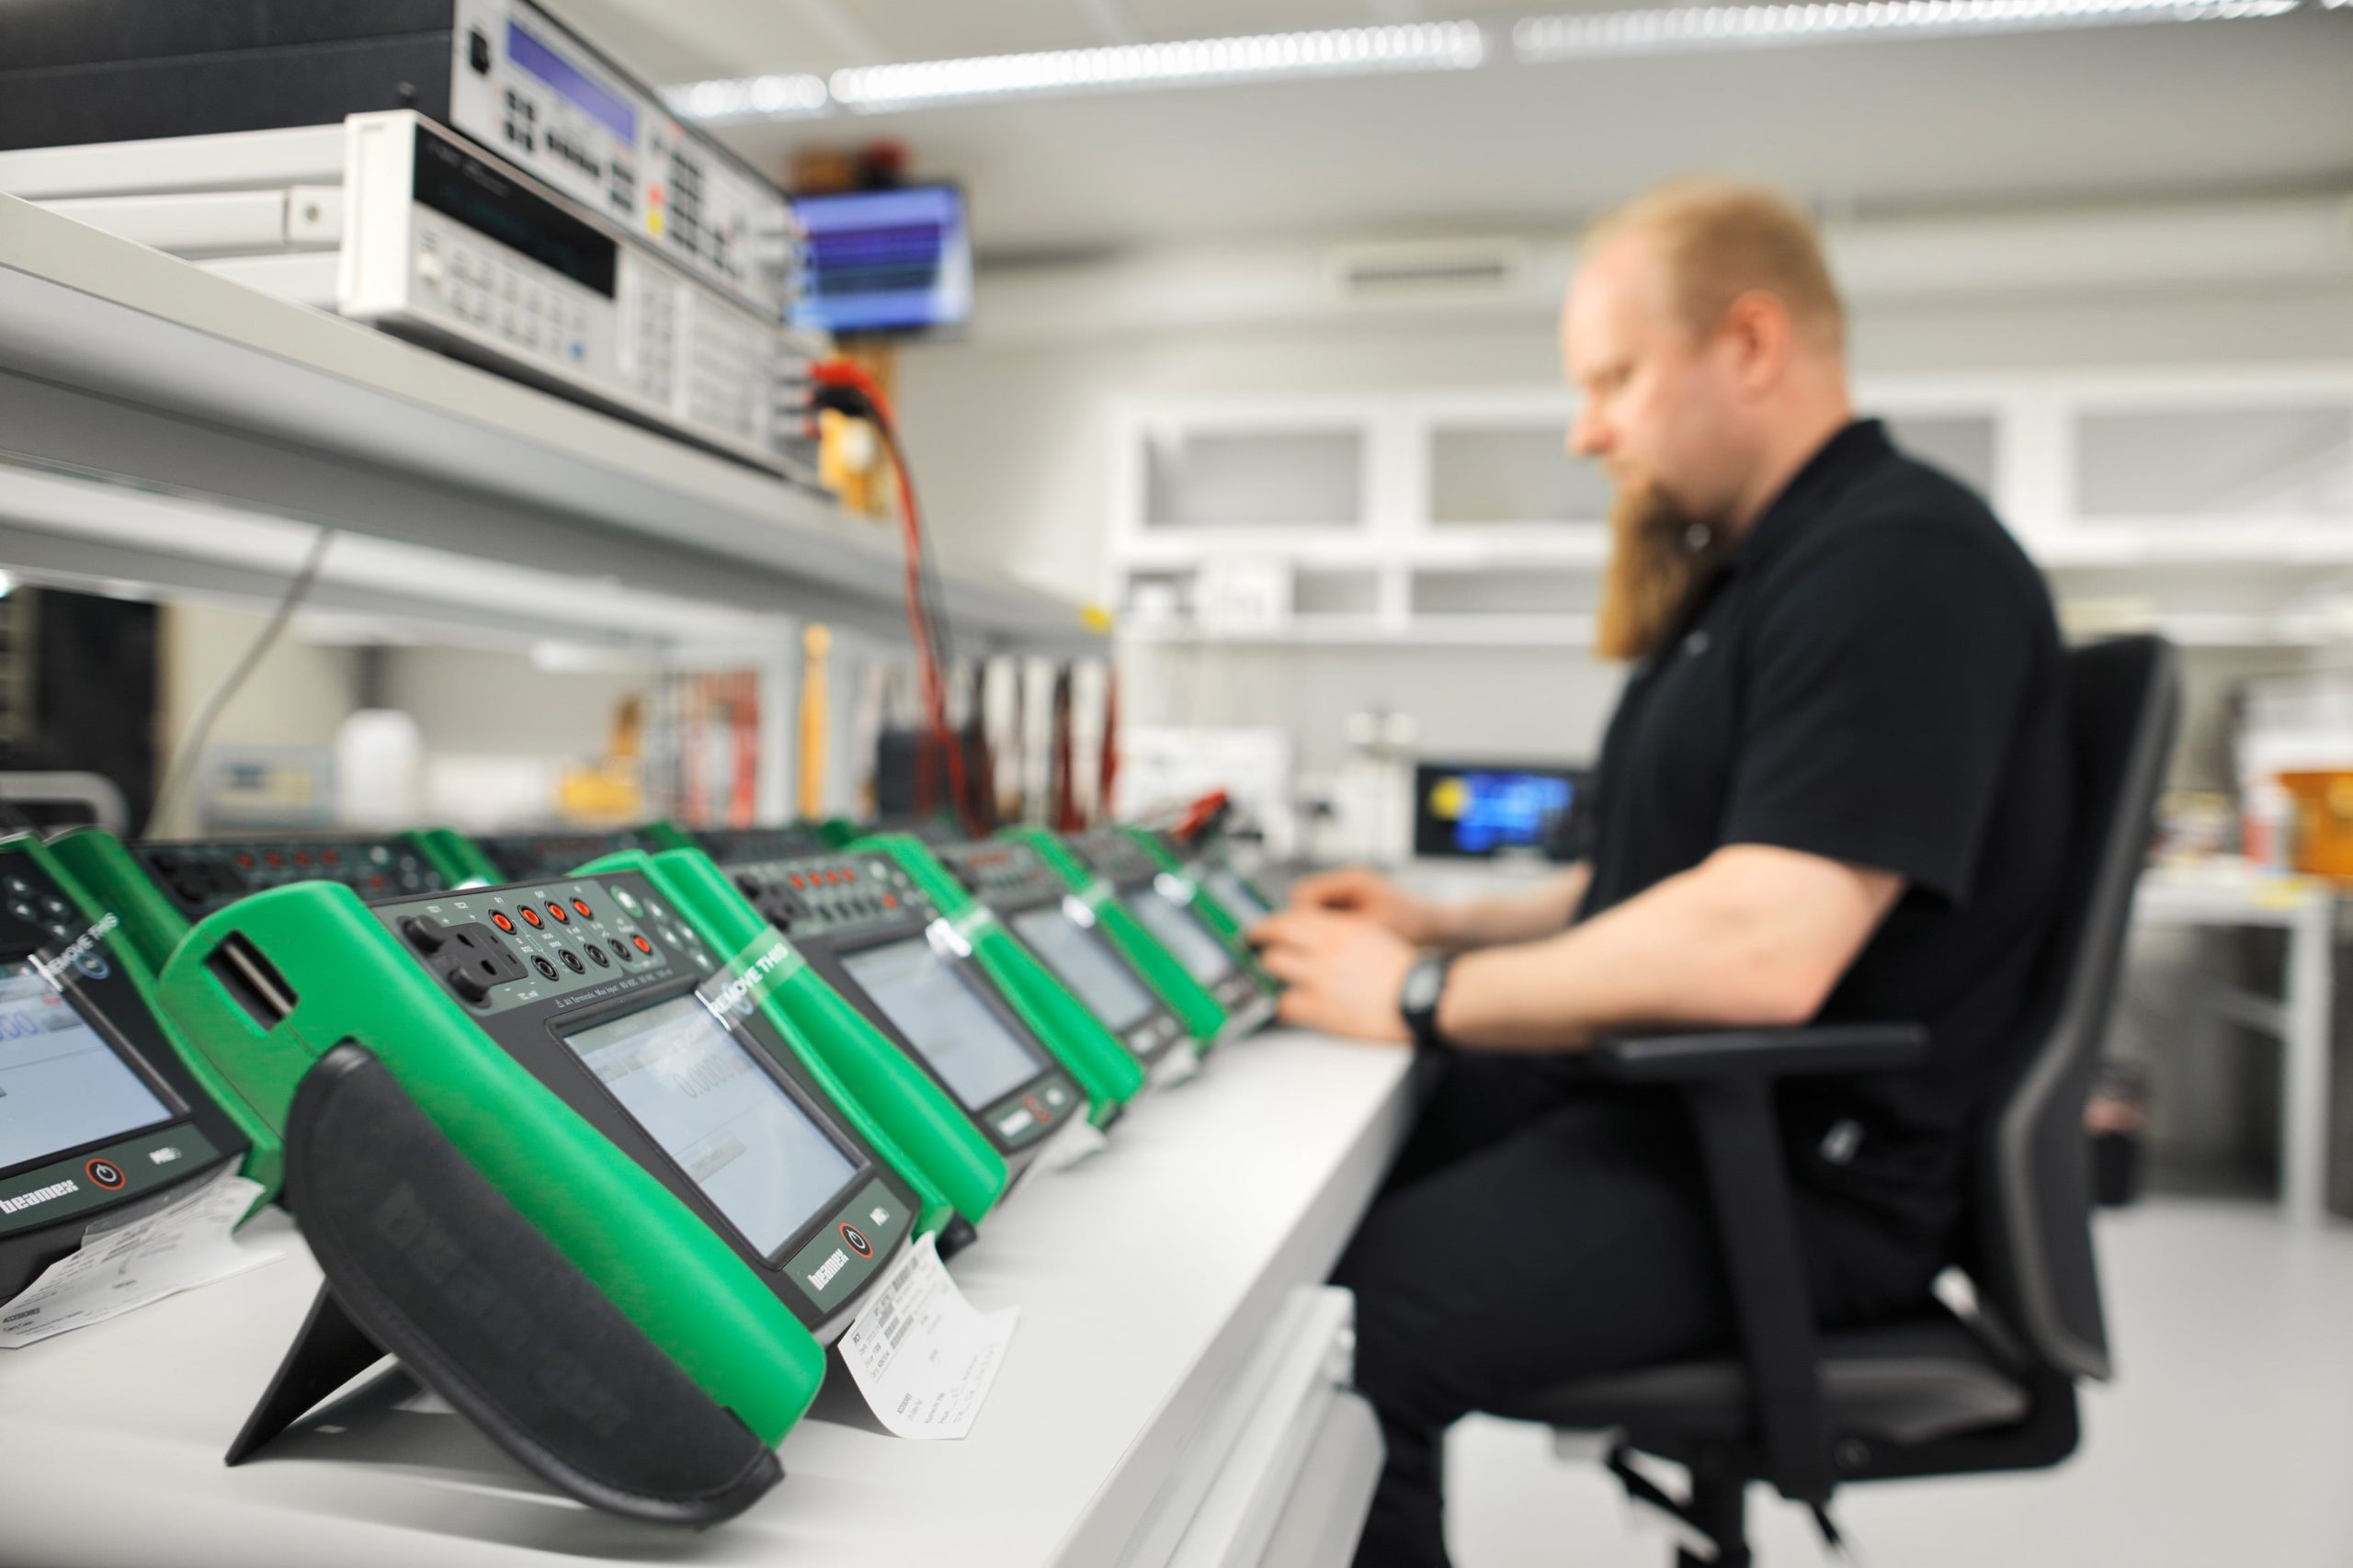
Nếu chọn hiện trường, thiết bị chuẩn phải đủ chính xác và đủ đa năng để không phải mang theo cả chục thứ. Beamex MC6 là field calibrator đa chức năng độ chính xác cao, đo và mô phỏng nhiều tín hiệu và là communicator đa bus — một thiết bị thay cho cả bộ dụng cụ.
Với khu vực có khí cháy, Beamex MC6-Ex đạt ATEX, IECEx và chứng nhận Bắc Mỹ, cho phép hiệu chuẩn an toàn ngay trong vùng nguy hiểm — điều mà thiết bị thường không làm được.
Khi bài đo cần tín hiệu nhiệt, Beamex MC6-T ghép dry block nhiệt độ với calibrator đa chức năng, gọn cho cả hiện trường lẫn workshop.
Checklist quyết định cho phòng kỹ thuật
- Thiết bị đã lắp cố định và cần hiệu chuẩn cả vòng đo? → hiệu chuẩn hiện trường.
- Cần độ bất định tốt nhất, hoặc phép đo nằm trong phạm vi công nhận ISO 17025? → phòng lab.
- Downtime đắt, hoặc việc tháo/lắp có nguy cơ tạo sai số? → hiện trường.
- Đang chạy thử, dùng thiết bị dự phòng luân phiên, thiết bị chưa lắp? → lab.
- Khu vực có khí cháy? → dùng field calibrator an toàn như MC6-Ex.
- Không chắc? → thường kết hợp cả hai là phương án hiệu quả nhất.
Không chắc nên hiệu chuẩn hiện trường hay phòng lab cho từng nhóm thiết bị? Beamex Việt Nam (VMA Automatec) — đại diện Beamex tại Việt Nam — sẵn sàng cùng bạn rà lại và chọn đúng cho từng nhóm.
Nguồn tham khảo
- Field Calibration or Workshop Calibration? (Beamex blog)
- Accredited vs. Non-Accredited Calibration Explained (Beamex blog)
- How to choose a calibration laboratory (Beamex blog)
- Beamex – Calibrators (dòng MC6, MC6-Ex, MC6-T)
Bài này thuộc loạt bài Hiệu chuẩn nhà máy bán dẫn: 8 điểm đo phải kiểm soát — nên đọc kèm để nắm bức tranh tổng thể về các điểm đo trong fab.
